
大连东林包装制品厂
联系人:林经理/王经理
电话:13194268300/13942816030
传真:0411-87260182
邮箱:jingmin107@163.com
地址:大连市金州区石河镇
增粘母料厂家对接薄膜生产项目时,需要结合流延膜、吹膜生产线在冷却方式、挤出结构、层结构、成型节奏上的差异匹配对应牌号,增粘母料的载体、活性组分负载量、迁移特性、加工窗口都要适配产线条件,增粘母料厂家需要提前采集产线参数,再给出配方、添加比例、工艺调试方案,减少生产中出现粘力不稳、析出过量、晶点、堵网等问题。
冷却机制差异,是增粘母料厂家区分两条产线配方的核心依据。流延生产线依靠冷却辊直接接触熔体,冷却速度快,薄膜内部非晶区域占比更高,增粘组分更容易向表面迁移,同等粘性目标下,母料内部活性组分添加比例可以调低。吹膜生产线多采用膜泡风冷冷却,冷却节奏偏慢,薄膜结晶状态和流延膜不一样,活性组分迁移速度平缓,刚下线薄膜表面粘性偏弱,需要放置一段时间后粘性逐步显现,增粘母料厂家给到吹膜产线的牌号,一般会调整活性组分负载,适配这种延后出粘的特点。如果把流延专用母料直接用在吹膜线上,容易出现初期粘力不足;吹膜款母料放到流延产线,又容易出现析出偏多,膜面发油、收卷粘连。
挤出机与层结构的匹配,是增粘母料厂家第二步确认的内容。多数流延膜生产线配置多层共挤结构,包含两台或三台挤出机,增粘母料厂家一般建议只在表层螺杆投料,用来做单面粘或者双面粘效果,中间功能层不添加,控制原料消耗。流延产线螺杆长径比偏大,剪切强度稳定,母料载体树脂熔融流动区间要和 LLDPE 基材保持接近,保障分散均匀,避免局部浓度不均造成粘力斑块。吹膜生产线有单层、多层两种配置,单层吹膜产线需要直接混入主料,增粘母料厂家要留意螺杆剪切水平,剪切过高会造成活性组分分解;多层共挤吹膜线同样优先表层添加,同时匹配环形模头出料均匀性,防止膜泡圆周方向粘力波动。
添加比例与投料配套方案,增粘母料厂家需要分开设定。流延产线常规添加比例偏低,一般在 1% 至 3% 区间,依托快速冷却带来的迁移优势达到目标粘性。吹膜产线常规添加比例更高,多数维持在 4% 以上,具体数值结合膜厚、环境温度、基材牌号调整。增粘母料厂家还要确认产线是失重式计量喂料还是简单混料后重力下料,失重喂料的产线,母料颗粒流动性、松装密度要稳定,防止下料波动带来粘力忽高忽低;简易混料产线,增粘母料厂家要给出搅拌时长、顺序的操作指引,避免母料沉底、分散不均。
加工温度窗口和耐温性能,也是增粘母料厂家选型的重点。流延产线整体加工温度偏高,模头区域温度区间更宽,增粘母料厂家选用的载体和活性组分,要可以耐受高温不分解,避免小分子挥发形成气泡、膜面瑕疵。吹膜产线加工温度偏低,但膜泡在空气中停留时间更长,对活性组分的热稳定性要求偏向长效稳定,不会在缓慢冷却过程中快速迁移析出。增粘母料厂家在试样阶段,会跟随产线原有温度梯度做梯度试机,观察膜面状态、粘性变化,再锁定适配牌号,不直接套用统一温度参数。
产品品类与存放特性的配套服务,同样是增粘母料厂家匹配工作的组成部分。流延缠绕膜下线后粘性成型快,短时间内就可以检测指标;吹膜缠绕膜下线后粘性需要时效释放,增粘母料厂家会告知客户存放周期,以及储存温湿度对粘性的影响,北方低温环境下,存放环境温度偏低,粘性释放速度进一步放缓,配方可以适度微调。针对牧草膜、重包装缠绕膜这类吹膜产品,增粘母料厂家还要兼顾耐候需求,调整配方,适配户外存放场景;普通机用流延缠绕膜,则侧重透明度和粘性均衡。
基材相容性校验,是增粘母料厂家前期核验环节。不管流延还是吹膜,基材树脂内部如果含有爽滑剂、开口剂,会削弱增粘效果,增粘母料厂家会提醒客户核对主料配方,必要时调整母料组分抵消影响。基材密度、共聚单体类型不同,也会改变组分迁移通道,增粘母料厂家在正式供货前,都会安排小批量试样,在客户自有产线上连续走料,跟踪不同牵引速度、冷却条件下的成品状态。
综合来看,增粘母料厂家匹配两条产线,核心不是简单提供一款通用母料,而是围绕冷却节奏、挤出结构、计量方式、加工温度、时效出粘特点做区分。流延产线侧重低添加量、快迁移、高温适配;吹膜产线侧重更高负载、平缓迁移、兼顾时效变化。增粘母料厂家做好前期参数收集、试样验证、工艺交底,才能让薄膜产线稳定产出粘性均匀、外观合格的成品,降低试产损耗。
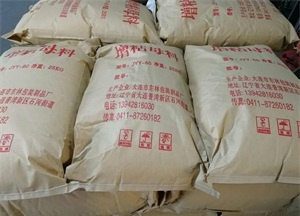

大连市东林包装制品厂
联系人:林经理/王经理
电话:13194268300/13942816030
传真:0411-87260182
邮箱:jingmin107@163.com
地址:大连市金州区石河镇


